

Промышленный отход обратного осмоса — это концентрированный поток, остающийся после того, как система обратного осмоса выполнила свою работу. В зависимости от коэффициента извлечения его объем может составлять от 15% до 50% от объема подаваемой жидкости, и он содержит практически все соли, кремнезем, вещества, определяющие жесткость, и органические вещества, отфильтрованные мембранами. На большинстве предприятий, с которыми я работал, этот поток является самым большим препятствием на пути к соблюдению лимитов сброса или достижению нулевого сброса жидкости. Хорошая новость заключается в том, что у вас есть восемь практических способов решения этой проблемы, и выбор подходящего из них зависит от химического состава вашей воды, разрешения на сброс сточных вод и вашего операционного бюджета. В этой статье рассмотрены все варианты — от самых простых до самых сложных — с учетом компромиссов при проектировании, которые, по моему опыту, имеют наибольшее значение в реальных проектах.
Почему обратный осмос (RO) сложнее в применении, чем можно подумать
Люди часто полагают, что отход обратного осмоса — это просто “соленая вода”. Но это лишь часть правды. К моменту, когда вода достигает линии сброса, коэффициент концентрации многократно увеличивает количество всех веществ, которые не были уловлены на этапе предварительной очистки. Концентрация кремнезема, бария, стронция и сульфата кальция достигает пределов растворимости или превышает их. Если просто пропустить этот поток через следующий мембранный этап без корректировки химического состава, то уже через несколько дней начнут образовываться отложения.
Каждое последующее решение определяется тремя факторами:
- Осмотическое давление. При значении TDS 2% осмотическое давление находится в допустимых пределах. При значении 8% оно поднимается до 60–70 бар, из-за чего стандартные мембраны для солоноватой воды перестают работать, и требуется оборудование, рассчитанное на более высокое давление.
- Потенциал масштабирования. Содержание кремнезема, превышающее примерно 120–150 мг/л при нейтральном pH, представляет собой реальную угрозу. Сульфатная и карбонатная жесткость ведут себя аналогичным образом.
- Органическая и биологическая нагрузка. Антинакипные добавки, остатки коагулянтов и следовые органические вещества концентрируются вместе с солями. Они приводят к загрязнению мембран и образованию пены в испарителях.
Я всегда советую клиентам провести надлежащий расчет масштабирования и лабораторные испытания на испарение, прежде чем останавливаться на какой-либо технологии. Пропуск этого этапа — самая распространенная причина провала проектов в первый год.
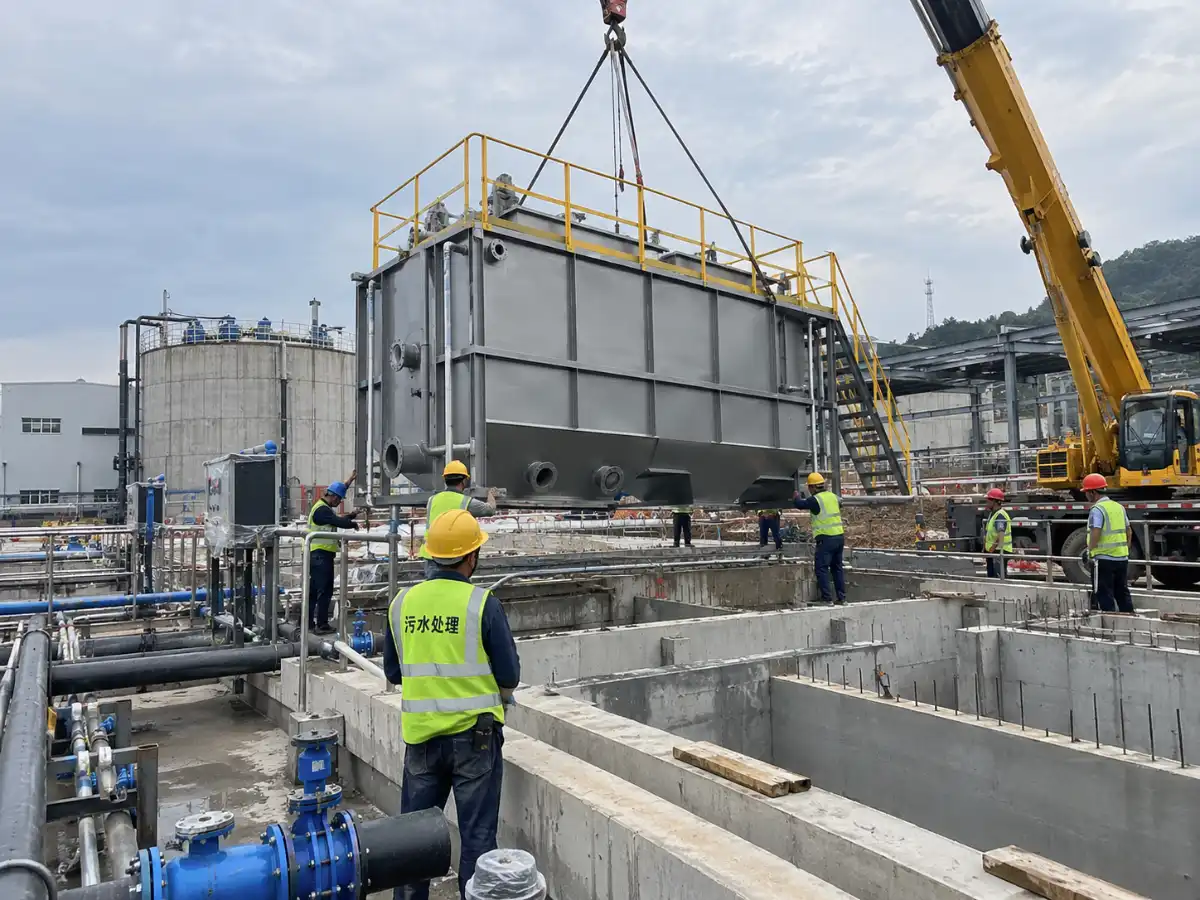
Вариант 1: Сброс в канализацию или поверхностные воды
Самый простой вариант — это также тот, с которого начинают большинство предприятий. Если местные власти согласны с показателями солености, а ваше разрешение это допускает, сброс отработанной воды после обратного осмоса в канализацию или в водоприемник является наиболее экономичным решением. Проблема заключается в том, что во многих регионах нормы по солености ужесточаются, а некоторые государственные очистные сооружения теперь взимают дополнительную плату за сброс стоков с высоким содержанием растворённых твердых веществ (TDS) или вовсе отказываются их принимать.
Прежде чем полагаться на этот способ, убедитесь, что предельные значения содержания хлоридов, сульфатов и общего растворенного вещества (TDS) зафиксированы в письменной форме. Также проверьте, предусмотрено ли в вашем разрешении ограничение по массе, а не только по концентрации. Предельное значение концентрации легко соблюсти путем разбавления, а предельное значение по массе — нет.
Вариант 2: Уменьшение объёма с помощью второй ступени обратного осмоса
Если концентрация отхода умеренная, повторный проход через систему обратного осмоса с мембраной, работающей под более высоким давлением, может значительно уменьшить его объем. Это самый экономичный способ снизить нагрузку на последующие ступени очистки. По сути, вы преобразуете часть отхода обратно в пермеат, оставляя меньший по объему и более концентрированный рассол.
Ограничивающим фактором при проектировании является осмотическое давление. Как только давление превышает примерно 70–80 бар, стандартные элементы становятся непригодными, и требуется мембраны обратного осмоса высокого давления предназначенный для этой цели. Степень рекуперации на данном этапе обычно составляет 30–50%, что означает, что можно сократить объём отходов на треть или более, прежде чем они поступят в систему термической обработки.
Вариант 3: DTRO для водотоков с высоким уровнем загрязнения и высокой соленостью
Дисково-трубная система обратного осмоса (DTRO) является основным средством очистки самых сложных сточных потоков. Конструкция с открытым каналом гораздо лучше справляется с взвешенными твердыми частицами и загрязнениями, чем спирально-навитые элементы, и выдерживает более высокую соленость без необходимости в столь же интенсивной предварительной очистке. Я видел, как его успешно применяли для очистки фильтрата с полигонов отходов и смешанных промышленных рассолов, в которых при использовании обычной системы обратного осмоса (RO) происходило загрязнение элементов уже через несколько недель.
Здесь речь идет о компромиссе между энергозатратами и стоимостью мембран. Система DTRO работает при более высоком давлении, а стоимость элементов на квадратный метр выше. Однако при загрязнённой подаваемой жидкости повышение надёжности, как правило, перевешивает дополнительные затраты. Хорошо спроектированная Мембранная система DTRO может обеспечить восстановление до 75–85% на участках, где обычный поезд просто не выдержал бы.
Вариант 4: Термическое испарение с многоступенчатой дистилляцией
Когда концентрация в мембране достигает своего предела, на смену приходит термическое испарение. В многоступенчатых испарителях пар используется для кипячения рассола в серии резервуаров при постепенно снижающемся давлении. На каждой последующей ступени используются пары, образовавшиеся на предыдущей, поэтому энергопотребление снижается с каждой ступенью.
Примерные ориентиры, основанные на проектах, в которых я участвовал:
| Настройка | Приблизительное потребление пара (кг на 1 кг выпаренной воды) | Типичный сценарий использования |
|---|---|---|
| Однократное воздействие | 1,0 – 1,1 | Небольшой расход, сильное загрязнение, частая очистка |
| Двойной эффект | 0,55 – 0,65 | Умеренные расходы при наличии пара |
| Тройной эффект | 0,38 – 0,45 | Более значительные расходы, чувствительность к стоимости пара |
| MVR (механическая рекомпрессия пара) | 0,0 (с электроприводом) | Пара отсутствует, электроэнергия дешевле, чем пара |
Эти значения носят исключительно ориентировочный характер. Фактические показатели зависят от повышения температуры кипения, склонности к образованию накипи, а также от того, требуется ли конструкция с принудительной циркуляцией для кристаллизационных процессов. A многоступенчатый выпариватель Как правило, это правильное решение, если на объекте уже имеется отработанный пар, поскольку эксплуатационные расходы в этом случае могут быть очень низкими.
Вариант 5: Испарение MVR для объектов без пароснабжения
При механической рекомпрессии паров с помощью компрессора повышаются давление и температура испаренного пара, после чего он повторно используется в качестве теплоносителя. Энергия подается в виде электроэнергии, а не тепла, что является значительным преимуществом, если на вашем предприятии доступна недорогая электроэнергия и отсутствует паропровод.
По моему опыту, использование MVR наиболее целесообразно в следующих случаях:
- Электроэнергия поставляется стабильно и по разумной цене.
- Пар стоит дорого или его просто нет.
- Расход достаточно стабилен, чтобы компрессор работал вблизи расчетной точки.
- Рассол не вызывает сильного образования накипи, либо система спроектирована с учётом необходимости очистки.
Правильно подобранный по размеру испаритель с механическим сжатием пара (MVC) Как правило, на каждый кубический метр дистиллята расходуется 20–40 кВт·ч, в зависимости от повышения температуры кипения и КПД компрессора. Этот показатель полезно учитывать при сравнении с затратами на покупной пар для многоступенчатой системы.
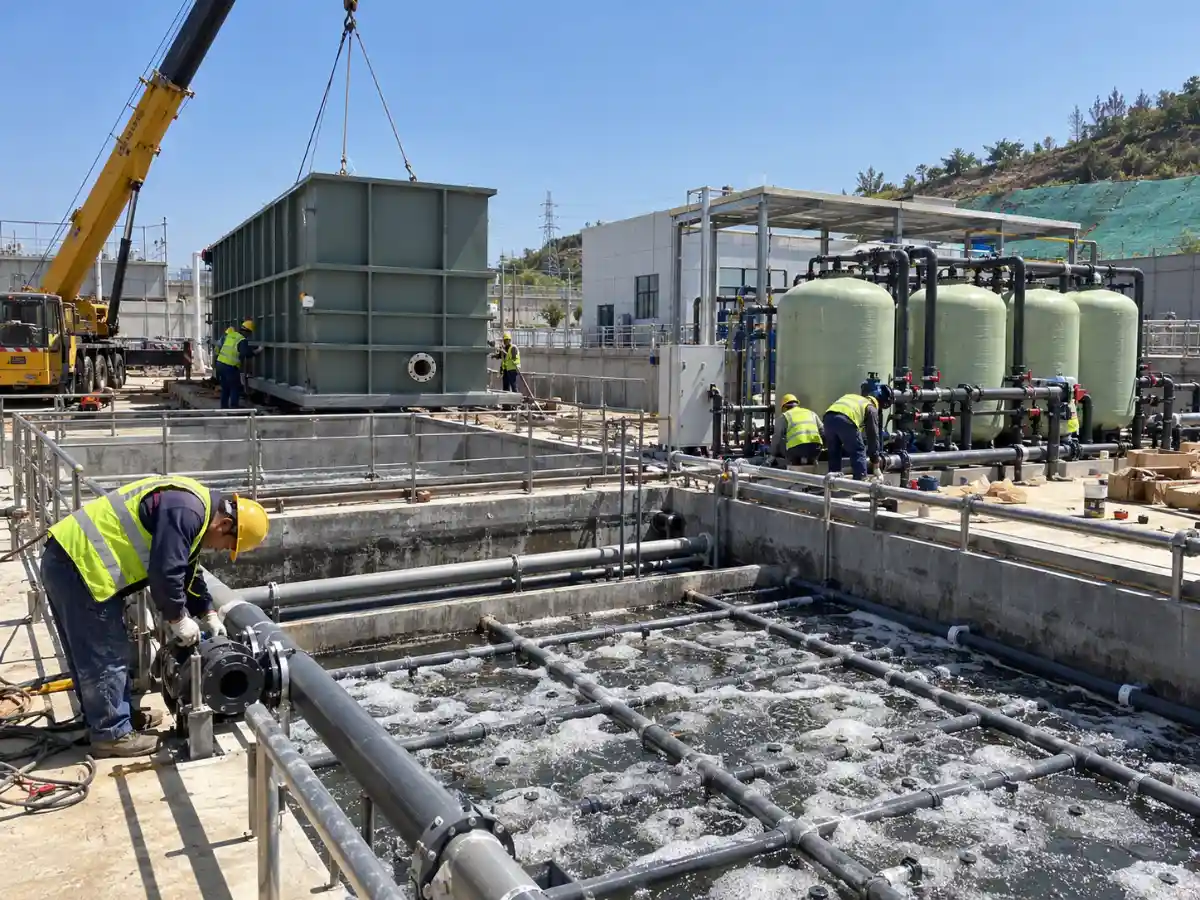
Вариант 6: Кристаллизация и полное отсутствие сброса жидкости
Если в соответствии с вашим разрешением сброс жидкости полностью запрещен, вам придется перейти полностью на получение твердой соли. Система с нулевым сбросом жидкости, как правило, сочетает в себе мембранную концентрацию, выпаривание и кристаллизатор, в котором оставшаяся вода выпаривается, а в результате получается сухое или полусухое твердое вещество, предназначенное для захоронения на полигоне или повторного использования.
Технология ZLD обходится дорого. Первоначальные затраты высоки, энергопотребление значительное, а твердые отходы всё равно нужно куда-то вывозить. Тем не менее для некоторых предприятий это единственный вариант, соответствующий нормативным требованиям, и он может оказаться правильным выбором, когда ценность повторного использования воды высока или когда сброс сточных вод просто запрещен.
Хорошо продуманный система с нулевым сбросом жидкости Обычно применяется поэтапный подход: сначала с помощью мембран концентрируют раствор настолько, насколько это возможно, затем проводят выпаривание, а затем — кристаллизацию. Поступление в кристаллизатор слишком большого количества воды — самая распространённая ошибка, связанная с затратами, которую я наблюдаю. Каждый литр, удалённый на предыдущем этапе с помощью мембран, позволяет сэкономить на последующем этапе тепловую энергию, стоимость которой в несколько раз превышает стоимость этого литра.
Вариант 7: Эффективное повторное использование концентрата
Не каждый поток отходов является бесполезным. На некоторых предприятиях концентрат можно повторно использовать для:
- Подавление пыли на дорогах или на складах, если это позволяют показатели солености и содержания металлов.
- Долив воды в градирню — при условии, что это допускается химическим составом воды и обеспечивается контроль коэффициентов концентрации.
- Промывка в промышленных процессах, где допустимо высокое содержание растворенных твердых веществ (TDS).
- Добыча соли — при условии, что рассол достаточно чистый и поблизости есть рынок сбыта.
Повторное использование зачастую является самым экономичным вариантом, если это технически возможно, однако оно требует тщательного анализа. Вы не устраняете соль, а просто перемещаете её. Если поток воды, подлежащей повторному использованию, в конечном итоге сбрасывается куда-либо, вы, возможно, лишь откладываете решение проблемы. Тем не менее для предприятий, где действительно существует потребность во внутреннем использовании солоноватой воды, это может значительно сократить как капитальные, так и эксплуатационные затраты.
Вариант 8: Гибридные поезда, сочетающие в себе несколько этапов
На практике в большинстве промышленных проектов по переработке стоков обратного осмоса используется гибридная схема. Типичная схема, которая, как я заметил, хорошо себя зарекомендовала, выглядит следующим образом:
- Предварительная очистка для удаления жесткости, кремнезема и органических веществ.
- Мембранный блок высокого давления или каскад DTRO для уменьшения объёма.
- MVR, или многоступенчатое испарение, для дальнейшей концентрации.
- Кристаллизацию следует проводить только в том случае, если требуется нулевой уровень сброса (ZLD).
Причина, по которой эта схема работает, заключается в том, что каждый этап работает в диапазоне, где он наиболее эффективен. Мембраны обеспечивают значительное уменьшение объёма при минимальных затратах. Испарители обеспечивают окончательную концентрацию. Кристаллизаторы обрабатывают лишь небольшой остаточный поток. Попытка выполнить всё с помощью одной технологии почти всегда обходится дороже и менее надёжна.
Сравнение восьми вариантов
| Вариант | Типичное восстановление | Относительные капитальные затраты | Относительные операционные расходы | Наилучшее соответствие |
|---|---|---|---|---|
| Слив в канализацию / поверхностный слив | Н/Д | Очень низкий | Очень низкий | Разрешение на использование при низкой солености |
| Второй этап RO | 30-50% брака | Низкий | Низкий | Умеренная соленость, чистый корм |
| DTRO | 75-85% | Средний | Средний | Сильное загрязнение, высокая соленость |
| Многоступенчатое выпаривание | До 90%+ | Средне-высокий | Низкая, если пар дешевый | На территории объекта имеется пар |
| Испарение по методу MVR | До 90%+ | Средне-высокий | Средняя (электрическая) | Отсутствие пара, стабильные расходы на электроэнергию |
| ZLD с кристаллизатором | ~100% | Высокий | Высокий | Запрещается слив жидкости |
| Полезное повторное использование | Различается | Очень низкий | Очень низкий | Доступно для внутреннего использования |
| Гибридный поезд | 85-100% | Средне-высокий | Оптимизированный | Большинство промышленных проектов |
Рассматривайте эти цифры как ориентировочные диапазоны, а не как гарантированные значения. Результаты любого проекта зависят от химического состава сырья, инженерных сетей на объекте и ограничений, установленных в разрешениях.
На что я обращаю внимание, прежде чем что-либо рекомендовать
Когда клиент обращается ко мне с проблемой, связанной с отклонением заказа на поставку (RO), я запрашиваю шесть сведений, прежде чем набросать схему технологического процесса:
- Полный анализ воды, включая содержание кремнезема, бария, стронция и общего органического углерода (TOC). А не только общее растворенное вещество (TDS) и проводимость.
- Расход и его колебания. Поддержание постоянного расхода 100 м³/ч — это совершенно иная проектная задача, чем работа в режиме периодического производства с колебаниями расхода от 20 до 120 м³/ч.
- Предельные значения, установленные в разрешении на сброс сточных вод. В зависимости от концентрации или массы, а также от того, как складывалась история соблюдения требований.
- Доступные утилиты. Давление и стоимость пара, стоимость электроэнергии и надежность электроснабжения, наличие охлаждающей воды.
- Ограничения, связанные с площадкой. Занимаемая площадь, высота над уровнем земли, предельно допустимые уровни шума, уровень квалификации оператора.
- Целевой показатель затрат на протяжении всего жизненного цикла. Некоторые клиенты стремятся к минимальным капитальным затратам. Другие — к минимальной стоимости в течение 10 лет. Ответ для каждого из них будет разным.
Самая распространенная ошибка, с которой я сталкиваюсь, — это выбор технологии до того, как будет полностью изучен химический состав воды. Это приводит к образованию накипи, загрязнению и дорогостоящей модернизации уже в течение первого года.
Реальные условия эксплуатации и технического обслуживания
Какой бы путь вы ни выбрали, планируйте техническое обслуживание с самого первого дня. По моему опыту:
- Мембранные системы Требуется очистка на месте каждые 2–8 недель в зависимости от степени загрязнения. Предусмотрите в бюджете расходы на химикаты и время простоя.
- Испарители требуют периодической очистки кипячением. Накипь на теплообменных поверхностях является основной причиной снижения производительности.
- Компрессоры в системах MVR требуют регулярного осмотра. Они являются «сердцем» системы и самым дорогостоящим компонентом при замене.
- Кристаллизаторы Требуется тщательный контроль перенасыщения. Ненадлежащий контроль приводит к штрафам, засорению и нестабильной работе.
Я всегда рекомендую провести пилотное тестирование, если состав смеси неопределён или масштаб проекта большой. Данные, полученные за несколько недель пилотного тестирования, позволят впоследствии сэкономить месяцы на устранении неполадок.
“Лучшая схема утилизации отработанной воды после обратного осмоса — это та, которая соответствует реальным инженерным сетям объекта, а не та, которая лучше всего смотрится на технологической схеме”. — Урок, извлечённый из такого количества проектов, что я даже не хочу их считать.
На чем следует сосредоточить свои инженерные усилия
Если бы мне пришлось дать один совет, он был бы таким: направляйте свой бюджет на доочистку и подбор правильного химического состава воды. От этих двух факторов зависит всё, что происходит далее по цепочке. Даже скромная мембранная система с отличной доочисткой всегда будет работать эффективнее сложной системы испарителей, в которую подаётся плохо подготовленный рассол.
Второй совет — мыслить поэтапно. Насколько это возможно, сосредоточьтесь на мембранных технологиях, затем перейдите к испарению, а кристаллизацию применяйте только в случае крайней необходимости. У каждого этапа есть своя «золотая середина», и именно соблюдение этой «золотой середины» позволяет сохранить предсказуемость эксплуатационных затрат на протяжении всего срока службы оборудования, составляющего 10–20 лет.
Если вы сталкиваетесь с проблемой отклонения RO и хотите обсудить возможные компромиссные решения, наша инженерная команда регулярно анализирует подобные случаи и готова помочь вам подобрать оптимальный поезд для вашего объекта. Проконсультируйтесь с инженером по поводу стока отработанной воды системы обратного осмоса
Часто задаваемые вопросы
Каков типичный коэффициент извлечения при переработке стоков обратного осмоса?
Это зависит от технологии. Вторая ступень обратного осмоса (RO) обычно позволяет рекуперировать 30–50% объема отработанной воды. При использовании подходящих потоков вода, извлечённая с помощью технологии DTRO, может достигать 75–85%. Системы, основанные на испарении, позволяют извлечь 90% или более воды в виде дистиллята, а показатели ZLD приближаются к 100%. Достижимый показатель всегда зависит от химического состава сырья и ограничений конкретного процесса, связанных с образованием налёта.
Сколько стоит система очистки отходов с обратным осмосом?
Капитальные затраты значительно варьируются в зависимости от расхода, химического состава поступающей жидкости и выбранной технологии. Мембранное уменьшение объёма, как правило, является наименее затратным в расчёте на кубический метр очищенной жидкости. Испарение приводит к значительному увеличению капитальных и энергетических затрат. Технология «нулевого сброса» (ZLD) с кристаллизацией является самой дорогостоящей. Я рекомендую провести сравнение затрат на протяжении всего жизненного цикла (10 лет), а не ограничиваться сравнением только капитальных затрат, поскольку разница в эксплуатационных затратах между различными вариантами зачастую превышает разницу в капитальных затратах.
Можно ли просто сбрасывать сточные воды из обратного осмоса в канализацию?
Иногда, но это становится все сложнее. Многие государственные очистные сооружения в настоящее время вводят ограничения на содержание общего растворенного вещества (TDS), хлоридов или сульфатов в промышленных стоках, а некоторые взимают дополнительную плату за стоки с высокой соленостью. Прежде чем полагать, что этот вариант возможен, внимательно изучите условия вашего разрешения, в том числе все ограничения, основанные на массе.
Что вызывает образование накипи в системах отвода воды после обратного осмоса?
Кремнезем, карбонат кальция, сульфат кальция, сульфат бария и сульфат стронция — это наиболее распространённые виновники. При удалении воды они концентрируются и могут превышать пределы своей растворимости. Стандартными мерами защиты являются правильное дозирование антискалантов, регулирование pH и предварительная умягчение воды. В тяжелых случаях может потребоваться удаление кремнезема на более ранних этапах технологического процесса или использование испарителя с засеянной суспензией.
Что лучше выбрать: MVR или испарение с использованием нескольких эффектов?
Выбирайте систему MVR, если у вас нет пара, но есть надежное электроснабжение и стабильный расход. Выбирайте многоступенчатую систему, если у вас есть дешевый отработанный пар и требуется низкое потребление электроэнергии. На некоторых объектах лучше всего подходит гибридный подход: система MVR для базовой нагрузки с многоступенчатой системой для пиковых расходов. Решение, как правило, зависит от соотношения затрат на пар и электроэнергию на вашем конкретном объекте.
Как часто требуется техническое обслуживание систем очистки с обратным осмосом?
Очистка мембран обычно проводится каждые 2–8 недель в зависимости от скорости загрязнения. Испарители требуют промывки каждые несколько месяцев, а при использовании сырья, склонного к образованию накипи, — иногда и чаще. Компрессоры и компоненты кристаллизаторов следует проверять по графику, как правило, ежегодно. Хорошо налаженная система с качественной предварительной очисткой потребует менее частых вмешательств, чем система, в которой постоянно приходится бороться с образованием накипи.
Нужно ли проводить пилотное тестирование перед разработкой полномасштабной системы?
Для любого проекта, связанного с неопределёнными химическими условиями, высокой соленостью или значительными капиталовложениями — да. Пилотные испытания обычно длятся несколько недель и позволяют определить реальные показатели загрязнения, характер образования накипи и достижимый коэффициент извлечения. Стоимость пилотного проекта незначительна по сравнению со стоимостью полномасштабной системы, которая может работать не так, как ожидалось.
Какая ошибка при проектировании встречается чаще всего в проектах по утилизации отходов обратного осмоса?
Выбор технологии до того, как будут полностью определены химические характеристики воды. Мне доводилось сталкиваться с ситуациями, когда заказчики принимали решение в пользу испарителя, не зная, что кремнезем приведет к образованию накипи на теплообменниках уже через несколько недель, или выбирали мембранную систему, не учитывая проблему органического загрязнения. Сначала необходимо провести полный анализ, а уже потом приступать к проектированию.
Можно ли повторно использовать отходы обратного осмоса вместо их очистки?
Иногда. Системы пылеподавления, подпитка градирен и некоторые технологические промывки допускают использование воды с более высоким содержанием растворенных твердых веществ (TDS). Однако повторное использование не устраняет соль, а лишь перемещает её. Если повторно использованная вода в конечном итоге сбрасывается, вы всё равно можете столкнуться с теми же ограничениями, установленными в разрешении. Повторное использование наиболее эффективно в тех случаях, когда существует реальная внутренняя потребность, а соль в конечном итоге попадает в продукт или в контролируемый поток отходов.
Как выбрать между полным отказом от лекарств (ZLD) и частичным лечением?
Начните с получения разрешения. Если сброс жидкости запрещен, ZLD может оказаться вашим единственным вариантом. Если сброс разрешен, сравните затраты на весь жизненный цикл частичной очистки с последующим сбросом и полного внедрения ZLD. Во многих случаях частичная очистка с грамотно спроектированным сбросом обходится гораздо дешевле и в равной степени соответствует нормативным требованиям. ZLD целесообразно применять, когда сброс запрещен, когда ценность повторного использования воды очень высока или когда на объекте нет других путей утилизации.